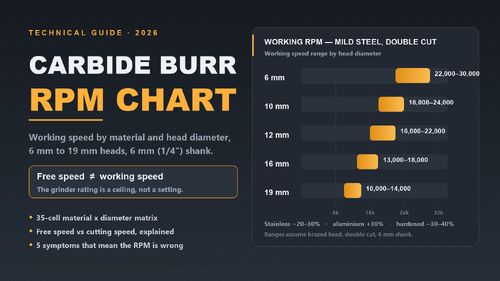
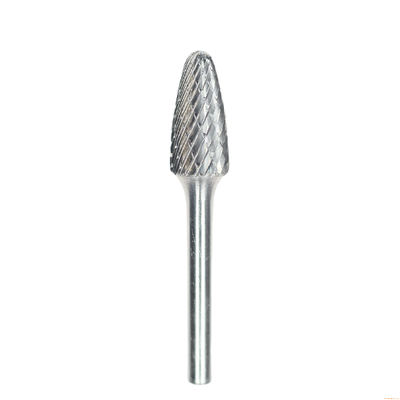
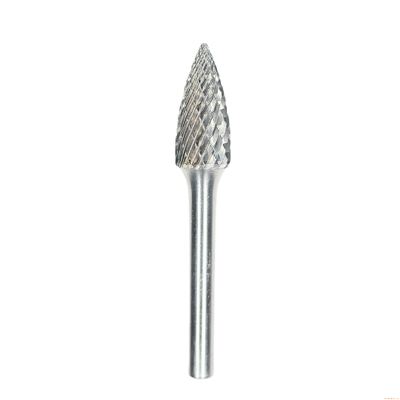
Tabla de RPM de fresas de carburo por material y diámetro de cabeza
La mayoría de las amoladoras rectas tienen una potencia nominal de 20.000-30.000 rpm, y algunos modelos neumáticos afirman 50.000. Casi todas las fallas de fresas de carburo que vemos (deslustre, obstrucción, acanaladuras astilladas, una cabeza soldada que se suelta) se remontan a un número leído incorrectamente:la rpm impresa en la amoladora es la velocidad libre del husillo, no la velocidad de trabajo de la fresa en el corte.
Esta tabla proporciona rangos de velocidad de trabajo por diámetro de cabeza y material. Está diseñada para fresas de carburo estándar de cabeza soldada de corte doble en un vástago de 6 mm (1/4"). Donde las tablas publicadas por los fabricantes no coinciden (y lo hacen, hasta 3 veces en el mismo tamaño de cabeza), tomamos el valor conservador y lo indicamos.
La tabla: rpm de trabajo por material y diámetro de cabeza
Material
6 mm
10 mm
12 mm
16 mm
19 mm
Acero dulce
22.000-30.000
18.000-24.000
16.000-22.000
13.000-18.000
10.000-14.000
Acero inoxidable
16.000-21.000
13.000-17.000
12.000-16.000
10.000-13.000
7.000-10.000
Hierro fundido
24.000-33.000
20.000-26.000
18.000-24.000
14.000-20.000
11.000-15.000
Aluminio y aleaciones blandas
28.000-39.000
23.000-31.000
21.000-28.000
17.000-23.000
13.000-18.000
Cobre y latón
27.000-37.000
22.000-30.000
20.000-27.000
16.000-22.000
12.000-17.000
Acero endurecido, HRC 45+
14.000-19.000
11.000-15.000
10.000-14.000
8.000-11.000
6.000-9.000
Plástico y GRP
15.000-21.000
12.000-17.000
11.000-15.000
9.000-12.000
7.000-10.000
Velocidad libre vs velocidad de trabajo
Una potencia nominal de husillo de 50.000 rpm se mide sin nada en el portabrocas. Coloque una cabeza de 19 mm en ese husillo y el filo de corte viaja a aproximadamente 3.000 m/min, unas diez veces la velocidad superficial que puede soportar un filo de carburo soldado sobre acero. Si lo hace funcionar a esa velocidad, la junta de soldadura se sobrecalienta en cuestión de minutos; la cabeza no falla el primer día, falla la semana siguiente, en la pieza de trabajo. Es por eso que las cabezas más grandes de la tabla se sitúan a 10.000-14.000 rpm: a esas velocidades, el filo funciona cerca de 600-850 m/min, lo que el carburo soldado maneja continuamente.
Compruebe cualquier celda con una fórmula
Velocidad de trabajo a partir de la velocidad de corte:N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
Ejemplos trabajados, cada uno cayendo dentro de su celda de tabla:
Cabeza de 12 mm en acero dulce, Vc objetivo ≈ 650 m/min → N ≈ 17.200 rpm → la celda dice 16.000-22.000 ✓
Cabeza de 12 mm en acero inoxidable, Vc ≈ 470 → N ≈ 12.500 rpm → la celda dice 12.000-16.000 ✓
Cabeza de 12 mm en aluminio, Vc ≈ 845 → N ≈ 22.400 rpm → la celda dice 21.000-28.000 ✓
Cabeza de 12 mm en acero endurecido, Vc ≈ 420 → N ≈ 11.100 rpm → la celda dice 10.000-14.000 ✓
La tabla es simplemente esta fórmula con bandas conservadoras de Vc por material: el aluminio y el cobre funcionan rápido porque el riesgo es la soldadura de virutas, no el calor del filo; el acero endurecido funciona lento porque cada punto de carga del filo aterriza en una junta de soldadura.
Corte simple o doble cambia la fila que lees
Corte doble(dos acanaladuras cruzadas) rompe la viruta: úselo para acero, acero inoxidable, hierro fundido. Comience en el rango medio.
Corte simple(una acanaladura abierta) evacúa la viruta: úselo para aluminio, cobre, plásticos, los materiales de viruta pegajosa, donde puede tomar la parte superior del rango porque el espacio libre, no el calor, es el límite.
Una advertencia en ambas direcciones: no use una fresa de corte simple en acero inoxidable; una acanaladura ancha no puede romper la viruta fibrosa y el filo endurece la superficie en su contra. Y una fresa de corte doble en aluminio se obstruirá en segundos sin importar lo que diga la tabla.
Cinco síntomas de que está usando la velocidad incorrecta
Síntoma
Causa
Solución
Las virutas se vuelven azules / de color paja
Demasiado rápido: calor del filo por encima de la tolerancia de soldadura
Reduzca un 20-30%, verifique la presión
La fresa se "carga" / obstruye en aluminio
Demasiado lento para una viruta pegajosa, o corte doble en aleación blanda
Aumente la velocidad a la fila de aluminio, cambie a corte simple
Marcas de vibración, zumbido
Demasiado rápido para la relación cabeza-vástago, voladizo demasiado largo
Reduzca a la parte inferior del rango, acorte el voladizo
El filo se desafila en minutos
Demasiado lento: rozamiento en lugar de corte
Aumente la velocidad un 10-20% antes de reemplazar la fresa
La línea de soldadura se decolora / la cabeza se afloja más tarde
Funcionamiento continuo a velocidad libre
Trate la potencia nominal de la amoladora como un límite superior, nunca como un ajuste
De dónde vienen estos números
Sincera advertencia: las tablas publicadas de rpm de fresas no coinciden; la misma cabeza de 1/2" tiene una potencia nominal de entre 8.000 y 24.000 rpm según la marca. Nuestros rangos se derivan de los límites de velocidad de corte para carburo soldado (aproximadamente 750-850 m/min sostenidos), se cotejan con las tablas publicadas por los fabricantes y se inclinan hacia lo conservador donde las fuentes entran en conflicto. Son estimaciones de ingeniería, no datos de pruebas de banco: cuando su máquina, su accesorio o su material se comportan de manera diferente, crea en los cinco síntomas anteriores por encima de cualquier tabla, incluida la nuestra.
Preguntas frecuentes
¿Puedo usar una fresa de carburo en cualquier amoladora recta?
Cualquier amoladora recta que acepte el vástago, sí, pero ajuste la velocidad. Una amoladora recta eléctrica de 25.000 rpm está bien para cabezas de hasta unos 12 mm; un modelo neumático de 50.000 rpm debe ser estrangulado o equipado con una cabeza más pequeña.
¿Qué sucede si uso una fresa de carburo demasiado rápido?
Primero las virutas se decoloran, luego el filo se deslustra y deja de cortar, luego la junta de soldadura se debilita. La falla suele ser retrasada: la fresa que "perdió su cabeza repentinamente" se usó demasiado rápido días antes.
¿Por qué mi fresa se obstruye en aluminio incluso a la velocidad correcta?
Tipo de corte incorrecto, lo más probable. Las acanaladuras de corte doble atrapan virutas blandas. El corte simple, o un patrón de corte para aluminio (diente grueso), es la solución; la velocidad por sí sola no salvará una fresa de corte doble en aluminio.
¿Qué velocidad para acero endurecido o troqueles HRC 60?
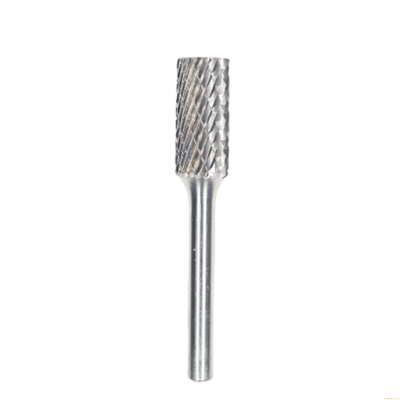
La fila de endurecidos: 6.000-9.000 rpm para una cabeza de 19 mm, 10.000-14.000 para 12 mm. Si la fresa es sólida (no soldada), puede estar en la parte superior del rango; vea nuestrafresa de corte doble SB-5 de 1/2"para la opción estándar de acero de 1/2".
¿Cambia la velocidad una fresa más larga?
Las acanaladuras más largas y el mayor voladizo añaden palanca. Cuando la acanaladura es más de 3 veces el diámetro del vástago, tome la parte inferior del rango y deje que la fresa haga el trabajo.
¿Por qué las tablas de RPM de los fabricantes difieren tanto?
Porque ninguno de ellos publica datos de banco: cada tabla en el mercado, incluida la nuestra, es un cálculo de velocidad de corte con un sesgo de seguridad. La discrepancia (hasta 3 veces) le dice que la tabla es un punto de partida y los cinco síntomas son el bucle de retroalimentación real.
¿Cómo sé que mi fresa está desgastada?
No solo por la apariencia. Un filo deslustrado se puede retocar con una piedra de afilar; reemplace la fresa cuando el perfil de la acanaladura esté visiblemente redondeado o la tasa de remoción siga siendo baja incluso después de reajustar la velocidad.
Obtener una cotización
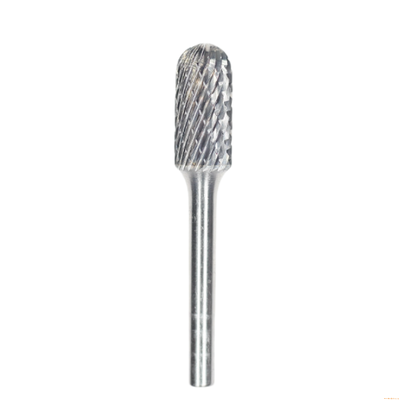
Díganos el material y el tamaño de la cabeza que utiliza; fabricamos fresas de carburo de las series SA, SB y SC tanto en pulgadas como en métrico, y confirmaremos la velocidad y el tipo de corte correctos para su aplicación.
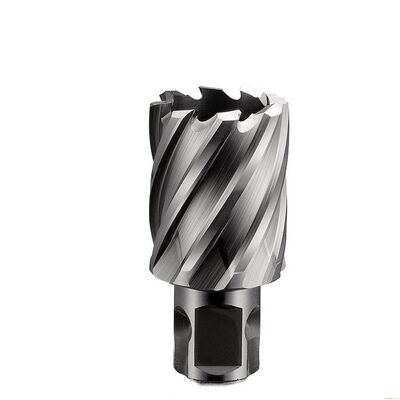
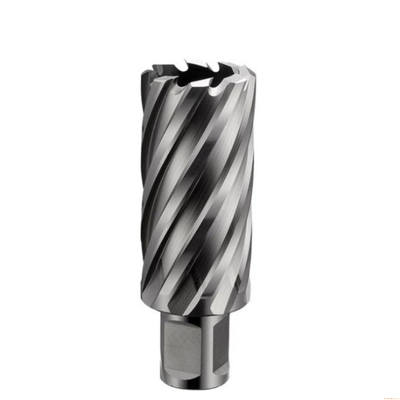
Guía de Cortador Anular TCT: Tamaños, Vástagos, Materiales y Aplicaciones Industriales
En la metalurgia moderna y la fabricación industrial pesada, la eficiencia y la precisión en la perforación de agujeros son críticas. Las brocas helicoidales tradicionales suelen ser lentas, consumen mucha energía y son propensas a un desgaste rápido al trabajar con aleaciones difíciles.Los cortadores anulares TCT (con punta de carburo de tungsteno)han revolucionado la perforación de alto rendimiento al ofrecer tasas de penetración más rápidas, resistencia superior al calor y una vida útil prolongada de la herramienta.
Este esquema integral explora el diseño técnico, la idoneidad de los materiales, las aplicaciones industriales clave y los criterios de selección para las brocas anulares TCT.
1. ¿Qué es un Cortador Anular TCT?
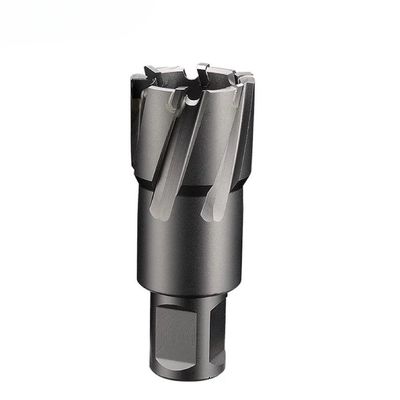
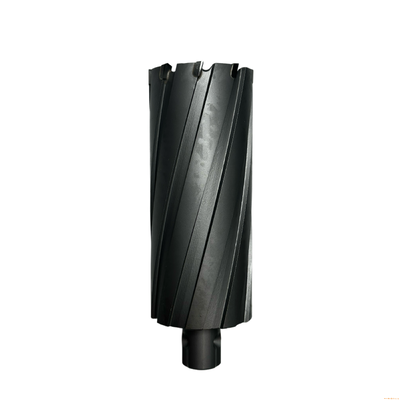
Un cortador anular TCT (también conocido como broca de núcleo con punta de carburo) es una herramienta de corte hueca y especializada que se utiliza con taladros magnéticos, taladros radiales y centros CNC.
A diferencia de las brocas helicoidales convencionales que convierten todo el volumen del agujero en virutas, un cortador anular corta solo la periferia exterior del agujero. Este proceso deja un núcleo sólido de metal, lo que reduce drásticamente la fricción de corte, el consumo de energía de la máquina y el tiempo de perforación.
Ventajas Clave del Corte Anular:
Eficiente Energéticamente: Elimina solo 1/3 a 1/4 del material en comparación con la perforación sólida.
Agujeros sin Rebabas: Produce acabados lisos, precisos y sin rebabas sin necesidad de pre-perforación o agujeros guía.
Penetración Rápida: La geometría multidentada distribuye la carga de viruta de manera uniforme, duplicando o triplicando las velocidades de avance.
2. Especificaciones Técnicas e Ingeniería de Herramientas
Comprender el diseño estructural de un cortador anular TCT ayuda a seleccionar la herramienta adecuada para entornos de corte exigentes.
A. Geometría de los Dientes y Materias Primas
Carburo de Micrograno Virgen: Los cortadores TCT premium utilizan insertos de carburo de tungsteno de micrograno 100% virgen soldadas a un cuerpo de cortador de acero aleado, proporcionando alta dureza y resistencia al desgaste.
Geometría Multicorte Escalonada: Las puntas de carburo se rectifican con ángulos de corte interior, medio y exterior variables para romper las virutas en fragmentos más pequeños, evitando atascos de la herramienta y reduciendo la carga del husillo.
Soldadura Avanzada: La tecnología de soldadura de plata de fondo plano garantiza una alta resistencia de unión entre las puntas de carburo y el cuerpo de acero, eliminando el desprendimiento de las puntas bajo una fuerte presión de avance.
B. Configuraciones de Vástago y Compatibilidad con Máquinas
Para adaptarse a varios sistemas de taladrado magnético en todo el mundo, los cortadores TCT se fabrican con unidades de vástago estándar:
Vástago Weldon de 3/4" (19.05 mm): Las dos caras planas proporcionan una sujeción rígida; se adapta a la mayoría de los taladros magnéticos globales.
Vástago Universal: Presenta una combinación de caras planas y ranuras de conexión rápida para un ajuste universal.
Vástago Fein Quick-In de 18 mm: Diseñado específicamente para portabrocas europeos de cambio rápido sin herramientas.
Vástago Weldon de 1-1/4" (31.75 mm): Se utiliza en cortadores TCT de alta resistencia y gran diámetro (60 mm+).
C. Dimensiones y Profundidad de Corte (DOC)
Diámetros de Corte: Varían desde tamaños estándar compactos de 12 mm hasta grandes de 100+ mm, con capacidades de fabricación personalizadas que alcanzan 250 mm+.
Profundidad de Corte (DOC): Las profundidades de stock estándar incluyen 35 mm, 50 mm, 75 mm y 100 mm, con opciones de extra-profundidad disponibles en 150 mm y 200 mm DOC.
3. Comparación Técnica: Cortadores Anulares TCT vs. HSS
La elección entre cortadores de Acero Rápido (HSS) y Carburo de Tungsteno (TCT) depende de la dureza del material, las condiciones del trabajo y los requisitos del lote.
4. Compatibilidad de Materiales y Adecuación de la Pieza de Trabajo
Los cortadores anulares TCT son excelentes para perforar materiales duros, abrasivos o que generan calor, donde las herramientas HSS se desafilan rápidamente:
Acero Estructural de Alta Resistencia: Vigas I pesadas, perfiles en U, placas estructurales Q345/Q460 y S355.
Aceros Inoxidables: Aceros inoxidables austeníticos (304, 316) y dúplex, superando los desafíos del endurecimiento por trabajo.
Aleaciones Endurecidas y Resistentes al Desgaste: Placas de acero resistentes a la abrasión, blindaje y acero para herramientas templado/revenido.
Hierros Fundidos y Metales Abrasivos: Hierro dúctil, hierro fundido gris y aleaciones de aluminio con alto contenido de silicio.
Vías de Ferrocarril y Estructuras Pesadas de Acero: Vías de ferrocarril tratadas térmicamente, plumas de grúa y chasis de camiones.
5. Mecanismo de Trabajo y Evacuación de Virutas
Un proceso de corte anular exitoso depende de la evacuación eficiente de virutas y la gestión térmica:
Alineación del Pin Guía Central: El pin guía localiza la marca de punzonado, alinea el corte y abre la válvula de aceite interna para permitir el flujo de refrigerante directamente a los dientes de corte.
Corte Periférico: Los dientes de carburo cortan una ranura anular en el metal. Las ranuras espirales internas y externas canalizan rápidamente las virutas fuera de la zona de corte.
Expulsión Automática del Núcleo: Al completar el agujero, un resorte interno empuja el pin guía hacia adelante, expulsando instantáneamente el núcleo sólido de metal.
6. Industrias Objetivo y Aplicaciones de Campo
Las brocas anulares TCT son esenciales en sectores industriales pesados:
Estructuras de Acero y Construcción de Edificios: Perforación de agujeros para pernos y conexiones en columnas estructurales, cerchas de acero y placas de unión.
Ingeniería de Puentes e Infraestructura Vial: Mantenimiento de campo, refuerzo e instalación de placas de empalme en puentes de vigas de acero.
Construcción Naval, Marina y Offshore: Modificación de placas de cubierta, ensamblaje de cascos y perforación en entornos marinos corrosivos y de alta resistencia.
Infraestructura Ferroviaria: Perforación en vía de líneas de ferrocarril para dispositivos de señalización, eclisas y reparaciones de locomotoras.
Maquinaria Pesada y Equipos: Modificación de chasis de camiones, fabricación de plumas de grúa y procesamiento de placas de desgaste para minería/agricultura.
7. Lista de Verificación de Selección--Guía de Compra y Fabricación Personalizada
Coincidir con el Portabrocas de la Máquina: Confirme si su taladro magnético utiliza un vástago Weldon de 3/4", Universal o Quick-In.
Verificar Dureza del Material: Seleccione TCT siempre que procese acero inoxidable, acero aleado o materiales de dureza superior a HRC 32.
Seleccionar la DOC Adecuada: Asegúrese de que la Profundidad de Corte (DOC) supere el grosor de la pieza de trabajo en al menos 5 mm.
Stock Estándar vs. Producción OEM Personalizada:
Tamaños Estándar: Los fabricantes suelen mantener un inventario extenso de diámetros y profundidades regulares (DOC de 35/50/75/100 mm) para envío inmediato.
Ingeniería Personalizada: Se pueden producir bajo pedido diámetros no estándar (hasta 250 mm+), cortadores extra-profundos (DOC de 150-200 mm) y geometrías personalizadas basándose en dibujos técnicos o muestras.
Conclusión
Los cortadores anulares TCT representan la opción definitiva para la perforación de metales de alta resistencia. Al combinar puntas de carburo de tungsteno de micrograno con geometrías de dientes optimizadas, estas herramientas ofrecen una velocidad, estabilidad térmica y vida útil inigualables en metales duros y abrasivos.
Ya sea operando en fabricación estructural, construcción de puentes o reparación de equipos pesados, la elección del cortador anular TCT adecuado garantiza una alta productividad y un menor costo total por agujero.
1. Introducción: ¿Qué es una fresa anular HSS?
En la fabricación moderna de acero estructural, la metalurgia y la construcción pesada, la eficiencia y la calidad del orificio son primordiales. Las fresas anulares de acero de alta velocidad (HSS), también conocidas comúnmente comobrocas de núcleo, brocas de taladro magnético o cortadores de placas de acerohan revolucionado la perforación de precisión.
A diferencia de las brocas helicoidales tradicionales que eliminan todo el material del volumen completo del orificio, una fresa anular HSS corta solo alrededor de la periferia. Este proceso de corte periférico crea un núcleo cilíndrico (o tapón) que se expulsa al completarse, requiriendosignificativamente menos potencia, empuje y tiempoal tiempo que proporciona orificios limpios y sin rebabas.
2. Grados de Material: HSS M2 vs. Cobalto M35 (5% Co)
La selección del material en bruto adecuado es crucial para la vida útil de la herramienta, la velocidad de corte y el rendimiento general. En CHENGDU BABOS TOOLS, fabricamos fresas anulares HSS premium utilizando dos formulaciones de acero de alta velocidad estándar de la industria:
Acero de Alta Velocidad M2 (Grado Estándar):
El M2 es el material de referencia para la perforación de acero estructural de uso general. Ofrece un excelente equilibrio de tenacidad, resistencia al desgaste y rentabilidad, lo que lo convierte en la opción más popular para placas de acero al carbono estándar, acero dulce y hierro de hasta 400 N/mm² de resistencia a la tracción.
HSS de Cobalto M35 (5% Cobalto):
Mejorado con un 5% de cobalto, el grado M35 proporciona una dureza en rojo superior, estabilidad térmica y resistencia al desgaste bajo carga continua de alta resistencia. Está diseñado específicamente para perforar aleaciones resistentes, aceros estructurales duros y acero inoxidable (por ejemplo, 304, 316) donde la acumulación de calor provoca que las herramientas estándar se desgasten prematuramente.
3. Especificaciones Técnicas Clave y Compatibilidad
Tipos de Vástago
Para garantizar un ajuste universal en diversas máquinas de perforación de base magnética (taladros magnéticos) y taladros radiales, las fresas anulares HSS están disponibles en varios diseños de vástago estandarizados:
Vástago Weldon de 3/4" (19.05 mm):Presenta dos planos para sujeción con tornillos de fijación; el vástago más utilizado en el mundo (compatible con equipos Hougen, Rotabroach, Nitto y BABOS).
Vástago Universal (19.05 mm):Combina planos Weldon con una ranura de cambio rápido, proporcionando compatibilidad multiajuste en diversos portapinzas.
Vástago Fein Quick-IN:Diseñado para sistemas de bloqueo rápido en taladros magnéticos Fein especializados.
Diámetros Comunes y Profundidades de Corte (DOC)
Tamaños de Orificio de Alta Rotación:Ø14mm, Ø18mm, Ø22mm y Ø26mm (que coinciden con precisión con las aplicaciones de pernos de holgura M12, M16, M20 y M24 estándar).
Rangos de Profundidad de Corte:Serie Estándar en30mmy50mmDOC; Serie Extendida en75mmy100mmDOC para estructuras de placas gruesas.
4. Geometría Avanzada y Características de Ingeniería
Lo que distingue a una fresa anular HSS de alto rendimiento es su geometría interna de dientes y su proceso de fabricación de precisión:
Geometría Multidiente de Pared Delgada:Reduce la resistencia al corte, distribuye la carga de viruta uniformemente a través de las estrías y proporciona acabados de orificio suaves y sin vibraciones, sin astillado.
Rectificado de Precisión CNC:Las estrías rectificadas completamente por CNC garantizan una concentricidad precisa y exactitud dimensional, eliminando la ovalidad del orificio y el descentramiento de la herramienta.
Compatibilidad con Pasador Guía de Refrigeración Interna:Diseñado para aceptar pasadores guía centrales que suministran continuamente líquido de corte directamente al filo de corte y facilitan la expulsión del tapón.
5. Consejos de Solución de Problemas y Mantenimiento
Para maximizar la vida útil operativa de sus brocas de núcleo HSS, siga estas mejores prácticas:
Utilice Siempre Refrigerante/Lubricantes:La refrigeración interna continua previene el sobrecalentamiento, preserva el filo de los dientes y asegura una evacuación suave de las virutas.
Mantenga una Presión de Avance Constante:Evite los mangos de avance pulsantes. Una presión firme y constante permite que la geometría de dientes multidiente corte el metal limpiamente.
Verifique la Funcionalidad del Pasador Guía:Asegúrese de que el pasador eyector interno se mueva libremente para facilitar la expulsión suave del tapón después de cada corte.
6. Fabricación OEM y Etiquetado Privado con BABOS
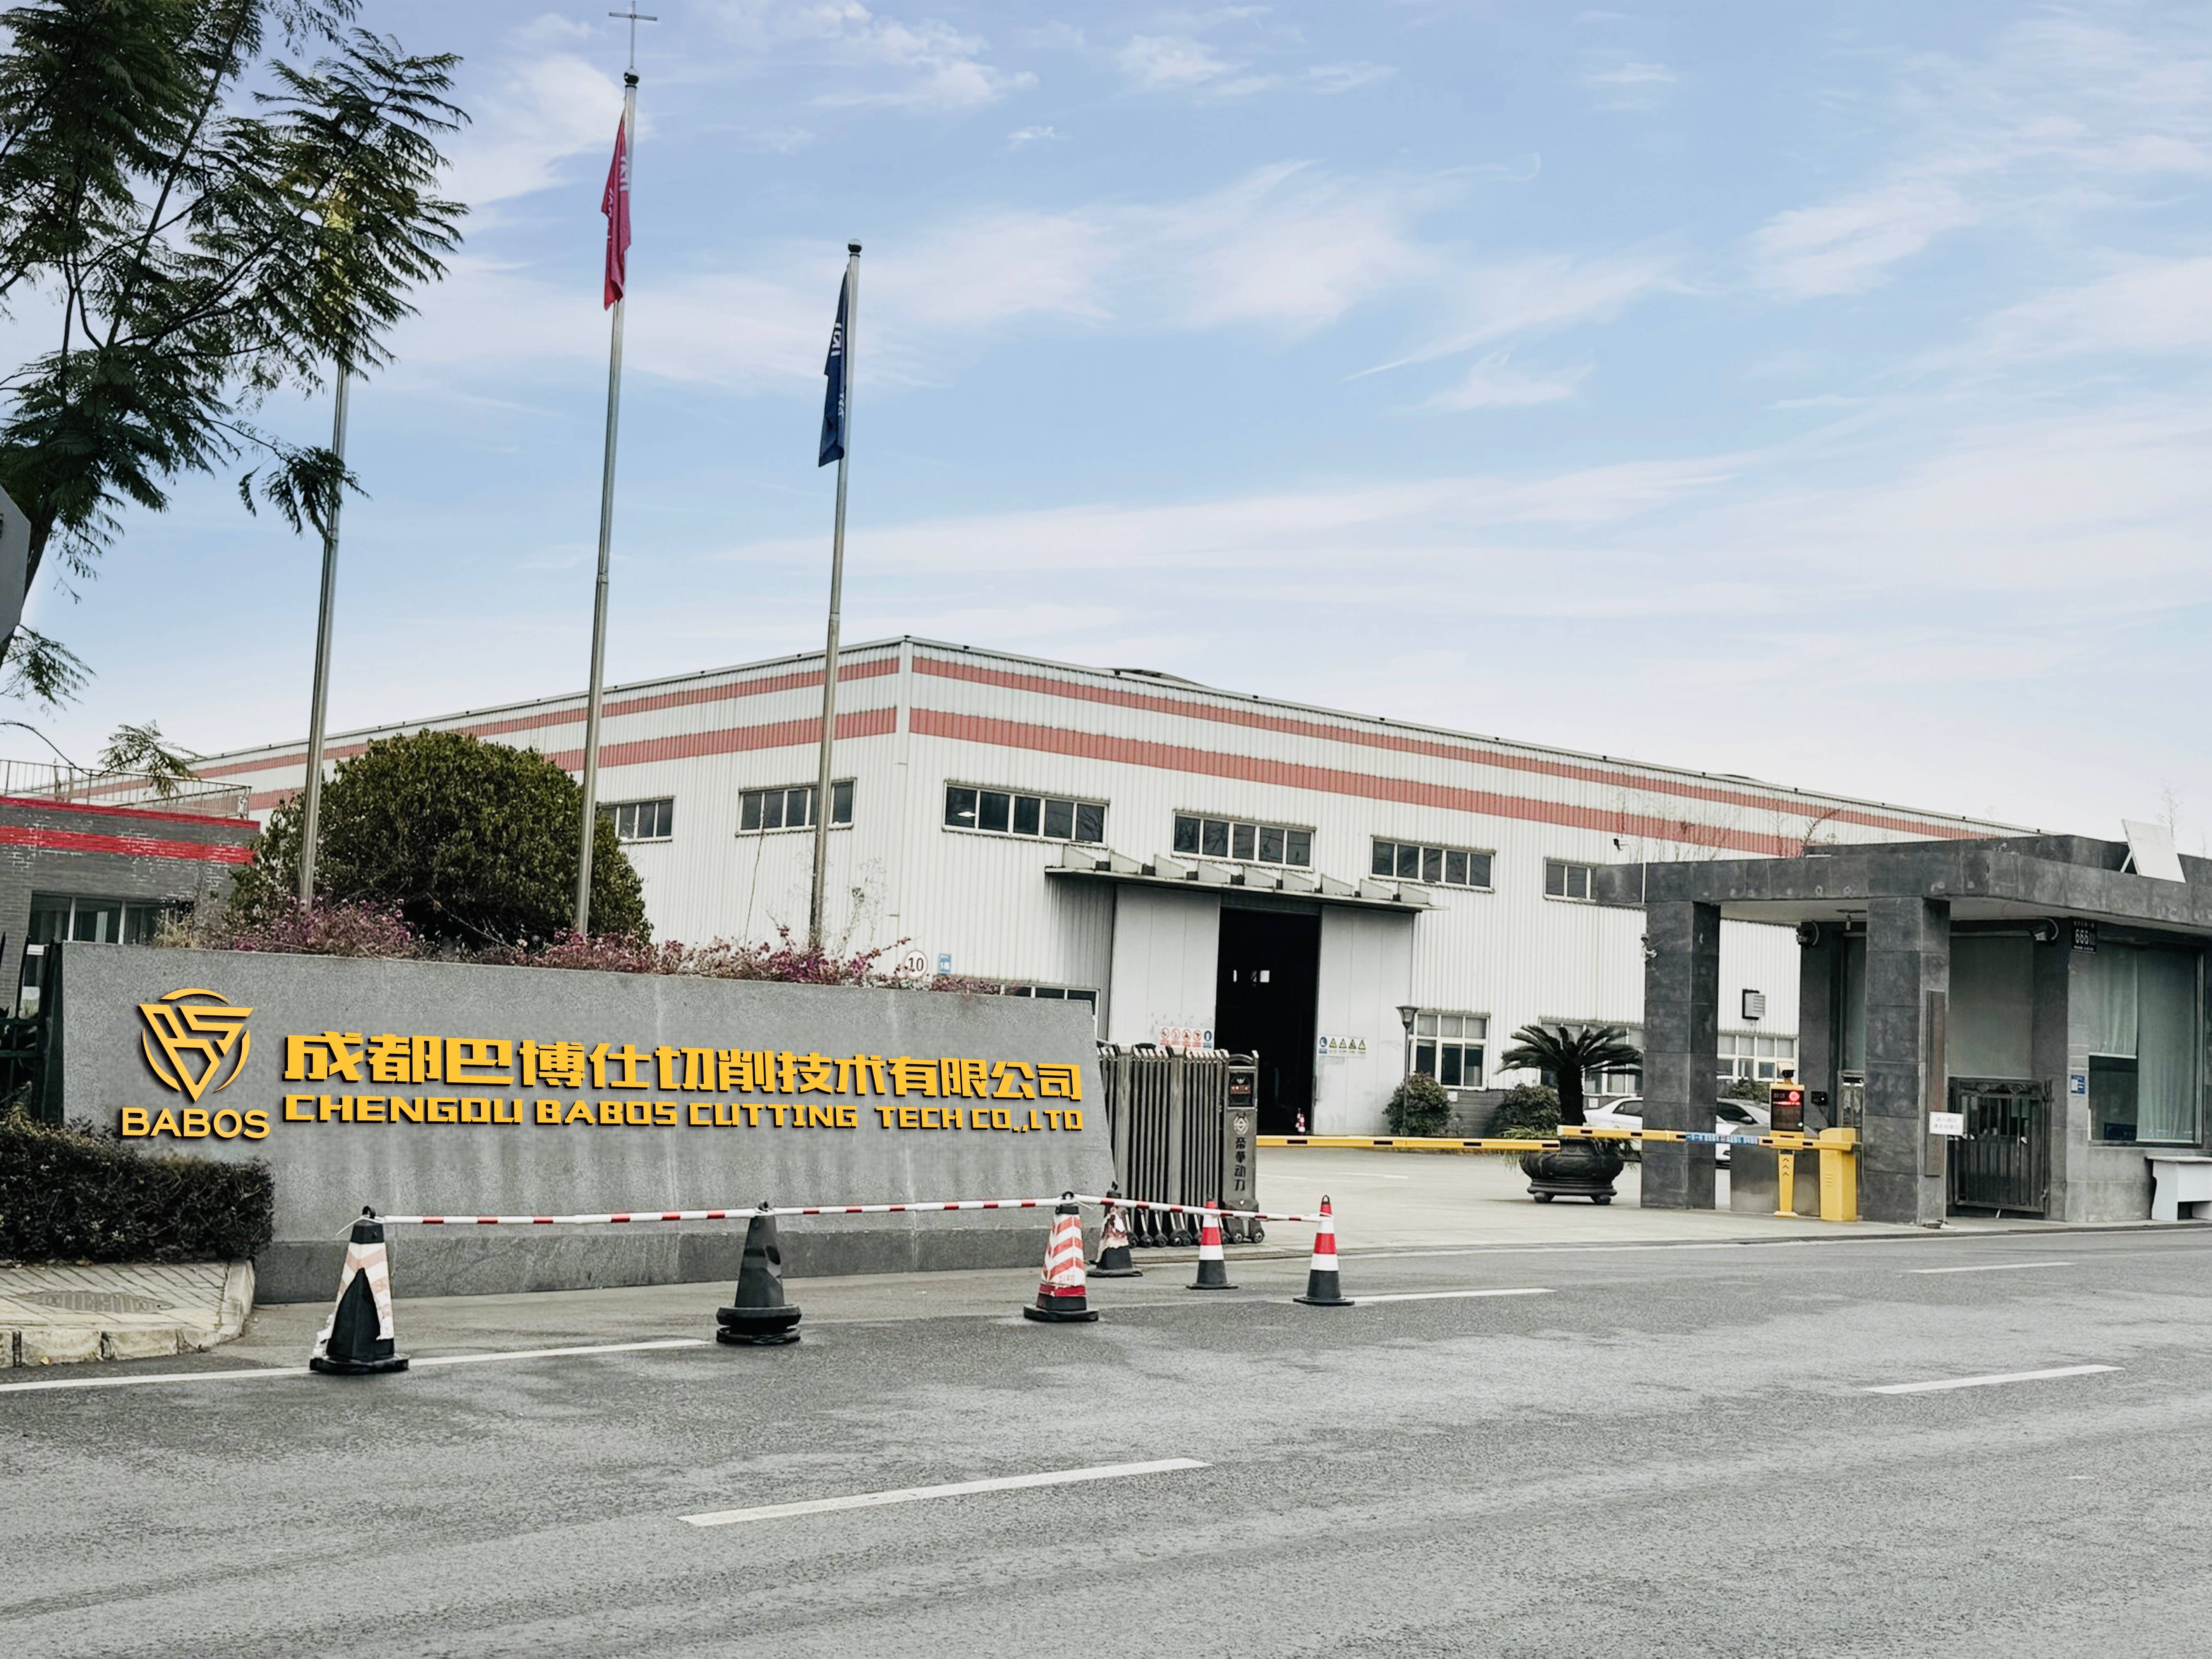
Como fabricante directo dedicado de herramientas de corte con más de 16 años de experiencia,CHENGDU BABOS CUTTING TECH CO., LTD.proporciona asociaciones completas de fabricación de etiquetado privado y OEM/ODM para marcas de herramientas globales y distribuidores industriales.
Grabado Láser Personalizado:Grabado láser de alta precisión de su logotipo de empresa, números de pieza personalizados y especificaciones de tamaño directamente en el vástago de la herramienta.
Soluciones de Empaquetado a Medida:Tubos individuales de plástico moldeado por soplado de alta resistencia, embalaje de cajas de color personalizadas y juegos de cortadores de varias piezas.
Cantidades de Pedido Flexibles:MOQs bajos para lotes con marca personalizada con soporte de prueba de tamaños mixtos.
Garantía de Calidad del 100%:Cada cortador se somete a una rigurosa inspección de dureza, tolerancias de descentramiento e integridad superficial bajo estándares operativos compatibles con ISO.
7. Preguntas Frecuentes (FAQ)
P: ¿Se pueden usar fresas anulares HSS en acero inoxidable?
R: Sí. Para aplicaciones en acero inoxidable, recomendamos encarecidamente elegir fresas HSS de Cobalto M35 (5% Co) combinadas con aceite de corte adecuado para soportar altas temperaturas y endurecimiento por trabajo.
P: ¿Cuál es la principal diferencia entre los cortadores de vástago Weldon y vástago Universal?
R: Los vástagos Weldon presentan dos planos de accionamiento sujetos con tornillos de fijación, mientras que los vástagos Universales incluyen tanto planos como una ranura de anillo de bloqueo de cambio rápido para una mayor compatibilidad entre diferentes marcas de taladros magnéticos.
P: ¿Por qué elegir HSS en lugar de fresas anulares TCT para orificios de diámetro pequeño?
R: Las fresas anulares HSS ofrecen mayor tenacidad y elasticidad en los dientes, lo que las hace menos propensas a astillarse en diámetros pequeños (por debajo de Ø20 mm) y en estructuras de acero de pared delgada bajo condiciones de avance manual o portátil.
Solicite Hoy Mismo Su Lista de Precios OEM Personalizada
Sitio Web Oficial: industrial-cuttingtools.com
Enfoque de Fabricación:Fresas Anulares HSS y TCT | Fresas Rotatorias de Carburo de Tungsteno | Brocas de Mango Cilíndrico de Carburo Sólido
Cuando se seleccionan las barras rotativas de carburo de tungsteno, la mayoría de los compradores se centran en el grado de carburo, la dureza o el tamaño de la varilla, pero a menudo pasan por alto uno de los factores de rendimiento más importantes: la geometría dental.
El diseño del diente (también llamado flauta o patrón de corte) determina directamente la velocidad de corte, la eficiencia de eliminación de astillas, el acabado de la superficie, la generación de calor y la vida útil de la herramienta.
Si usted es un distribuidor de herramientas, comprador industrial, o gerente de compras de fábrica,La comprensión de la geometría dental le ayudará a elegir la broca de carburo adecuada para cada aplicación y evitar costes innecesarios de herramientas..
¿Cuál es la geometría dental en las rotadoras de carburo?
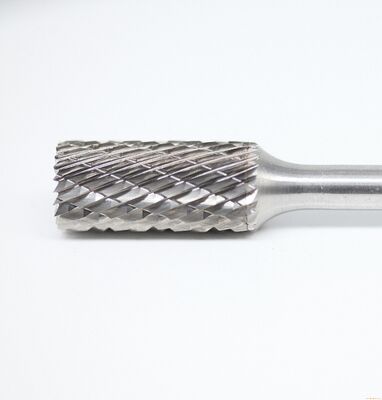
La geometría de los dientes se refiere a la forma, el tamaño y la disposición de los bordes de corte en la cabeza de la barra de carburo.
- ¿Qué tan agresivamente se elimina el material
- Qué suavemente corta el burro
- Cómo se descargan los chips
- ¿ Cuánto dura la aberración?
Un diseño bien diseñado de los dientes mejora la eficiencia de corte en un 30~50% y reduce significativamente el desgaste de las herramientas.
Tipos de dientes comunes de las astillas de carburo
Tipo de diente
Apariencia
Lo mejor para
Características
Un solo corte
Dientes en espiral en una dirección
Acero, hierro fundido
Eliminación rápida del stock
Dos cortes (DC)
Dientes de corte transversal
Acero inoxidable, acero endurecidoYo...
Finalización más suave, corte estable
Corte de aluminio ((AL)
Flauta grande y sencilla
Aluminio, latón, plásticos
No obstruyente
Comparación de rendimiento
Factor de rendimiento
Cortado de una sola vez
Doble corte
Corte de aluminio
Velocidad de corte
¿Qué quieres decir?
¿Qué quieres decir?
¿Qué quieres decir?
Finalización de la superficie
¿Qué quieres decir?
¿Qué quieres decir?
¿Qué quieres decir?
Control del chip
El nombre de la empresa:
¿Qué quieres decir?
¿Qué quieres decir?
Estabilidad de las vibraciones
¿Qué quieres decir?
¿Qué quieres decir?
¿Qué quieres decir?
Lo mejor para
Acero, hierro fundido
SS, de acero aleado
Aluminio, cobre
*Si está vendiendo a talleres o distribuidores de metal, incluya siempre los tres tipos de dientes en su catálogo, ya que cubren el 90% de las necesidades del mercado.
Cómo la geometría de los dientes afecta el rendimiento de corte
1Eficiencia de eliminación de las virutas: los diseños de flauta grandes eliminan las virutas más rápido (lo mejor para el aluminio), mientras que los dientes de corte transversal reducen el tamaño de la viruta (lo mejor para el acero inoxidable).
2Velocidad de corte: La geometría agresiva de la flauta aumenta la velocidad de eliminación, pero también requiere mayores RPM y herramientas estables.
Velocidades de funcionamiento recomendadas
Diámetro de la cabeza del taladro ((rmp/min)
3 mm ((1/8")
6 mm ((1/4")
10 mm ((3/8")
12 mm ((1/2")
16 mm ((5/8")
Velocidad máxima de funcionamiento
90000
65000
55000
35000
25000
Aluminio, plástico
Rango de uso
60000 a 80000
15000 a 60000
Entre 10000 y 50000
Entre 7000 y 30000
Entre 6000 y 2000
Velocidad de arranque recomendada
65000
40000
25000
20000
15000
Cobre, hierro fundido
Rango de uso
45000 a 80000
22500 a 60000
15000 a 40000
11000 a 30000
9000 a 2000
Velocidad de arranque recomendada
65000
45000
30000
25000
20000
Acero suave
Rango de uso
60000 a 80000
450000-60000
Entre 30000 y 40000
22500 a 30000
18000 a 2000
Velocidad de arranque recomendada
80000
50000
30000
25000
20000
Acero tratado con oro, etc.
Rango de uso
60000 a 80000
Entre 30000 y 4500
19000-30000
15000-22500
12000 a 18000
Velocidad de arranque recomendada
80000
40000
25000
20000
15000
3Generación de calor: tipo de diente incorrecto = calor excesivo = desgaste de la herramienta + quemaduras en la pieza de trabajo.
4- Vibración y estabilidad: las barras de doble corte reducen las vibraciones y mejoran el control.
5. Vida útil de la herramienta: la geometría de los dientes optimizada reduce la fricción y la carga y prolonga la vida útil de la burr en un 25-40%.
Elegir la geometría correcta de los dientes para diferentes materiales
El material
Tipo de diente recomendado
Motivos de la recomendación
Acero de carbono
Cortado de una sola vez
Cortes agresivos
Acero inoxidable
Doble corte
Previene el endurecimiento del trabajo
Acero endurecido
Doble corte
Cortado estable
de aluminio
Corte de aluminio
Previene la carga
de acero
Doble corte
Estabilidad bajo calor
El cobre
Corte de aluminio
Cortes limpios
Preguntas frecuentes también los compradores
P1: ¿Qué tipo de dientes de carburo dura más tiempo?
Las tapas de corte doble generalmente proporcionan el mejor equilibrio entre la velocidad y la vida útil de la herramienta.
P2: ¿Puedo solicitar una geometría dental especial?
Sí, la personalización OEM del diseño dental está disponible para pedidos en volumen.
P3: ¿Qué tipo de diente es mejor para el acero inoxidable?
Las tapas dobles reducen el endurecimiento, control más suave.
Conclusión
La geometría del diente controla directamente la velocidad de corte, la eliminación de las astillas, el acabado de la superficie, el calor y la vida útil de la herramienta.
Fabricamos burrs giratorios de carburo de tungsteno para distribuidores de herramientas globales y usuarios industrialesTenemos las siguientes ventajas principales:
- WC de carburo de grano ultra fino
- rectificación de precisión CNC de 5 ejes
- soldadura de plata de alta resistencia
- Geometría dental estándar y personalizada
- Precio de fábrica a granel + entrega rápida
Los astilleros representan uno de los entornos operativos más exigentes para las barras rotativas de carburo.Para satisfacer las necesidades reales de la planta se requiere una ingeniería precisa, desde geometrías de dientes a medida hasta grados de materia prima y tamaños de grano optimizados..
Comprender las realidades operativas de las operaciones del astillero
La preparación de la superficie de los astilleros se caracteriza por una molienda continua y dura de materias en bruto. Los operadores se ocupan con frecuencia de placas de acero gruesas, costuras de soldadura pesadas, salpicaduras de soldadura, gruesas escamas de molino,y óxido persistente con molinillos neumáticos de gran par motor bajo cargas pesadas prolongadas.
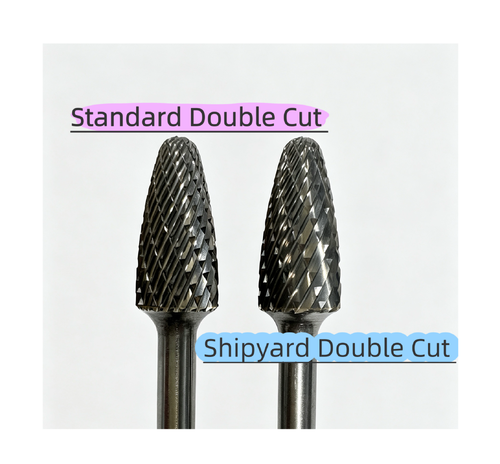
A continuación se muestra cómo se comparan las barreras estándar de doble corte con las barreras pesadas de los astilleros en estas condiciones de trabajo:
Desglose de las principales diferencias
1Geometría dental y diseño estructural (diferencia central)
El corte doble estándar (standard de 24 dientes):
Características del diseño:Flautas más estrechas, mayor densidad dental y puntas más finas.
Aplicación objetivo:Mecanizado de propósito general diseñado para equilibrar la eliminación de material con el acabado de la superficie.
Las limitaciones:Cuando se empujan sobre cuentas de soldadura pesadas o escamas gruesas, las flautas estándar se obstruyen fácilmente, acumulan calor y sufren astillamiento prematuro de la punta.
El buque de doble corte de trabajo pesado (buque de 20 dientes):
Características del diseño:El número total de dientes se reduce a alrededor de 20,con ángulos de rastrillo personalizados y raíces de dientes reforzadas para una mayor resistencia al impacto.
Aplicación objetivo:Extracción de material pesado diseñado específicamente para costuras de soldadura masivas, salpicaduras pesadas y gruesa escala de molino en las placas de los barcos.
Ventajas principales:El excelente espacio libre de las astillas evita la carga y la quema, incluso bajo una alta presión del operador.proporcionando tasas máximas de eliminación de metales (MRR) y una vida útil de la herramienta mucho más larga.
Compromiso:Deja un perfil de superficie más áspero, por lo que es más adecuado para la eliminación de material primario en lugar de un acabado fino.
2. Calidad de carburo y metalurgia
Doble corte estándar:Utiliza carburo de tungsteno de grano fino estándar adecuado para el mecanizado diario.
Especial del astillero:Formulado con carburo de tungsteno de grano ultra fino, que produce una resistencia superior a la ruptura transversal (TRS) y dureza a altas temperaturas ("dureza roja").Debido a que la molienda continua genera calor extremoEn el caso de las barreras de grado de astillero, las barreras de grado de astillero mantienen la nitidez de los bordes mucho más tiempo sin recocido.
3Entornos de aplicación primarios
Doble corte estándar:Talleres de maquinaria, fabricación de herramientas y matrices, fundición ligera y semiacabado de acero inoxidable o de componentes de acero más pequeños.
Especial del astillero:Los astilleros, la fabricación en alta mar, la fabricación de acero estructural y la fabricación de maquinaria pesada que requieren una molienda áspera de larga duración en soldaduras de placas gruesas y capas de óxido.
4. Eficiencia de manipulación y molienda del operador
Doble corte estándar:Ofrece una menor resistencia al corte, vibración mínima y un acabado de superficie más suave. Sin embargo, la velocidad de eliminación del stock es limitada, y la herramienta puede atascarse o atascarse bajo fuertes alimentaciones.
Especial del astillero:Ofrece mordeduras agresivas y una rápida eliminación de metales para limpiar rápidamente soldaduras gruesas.aunque puede requerirse un acabado secundario según las especificaciones del trabajo.
Recomendación
La selección de la geometría correcta del burato rotativo afecta directamente su eficiencia operativa y los costos de consumo.Comparta sus condiciones de trabajo específicas y materiales de destino con nuestro equipo técnico para que podamos recomendar la configuración óptima de bur para su aplicación.
La tecnología de soldadura fuerte y la selección del material de soldadura fuerte determinan directamente el nivel de calidad de la fresa de carburo.
La tecnología de soldadura fuerte de las fresas de carburo es uno de los factores clave que afectan su calidad. La elección de los materiales de soldadura fuerte y los procesos de soldadura fuerte determinan directamente el nivel de calidad de las fresas de carburo.
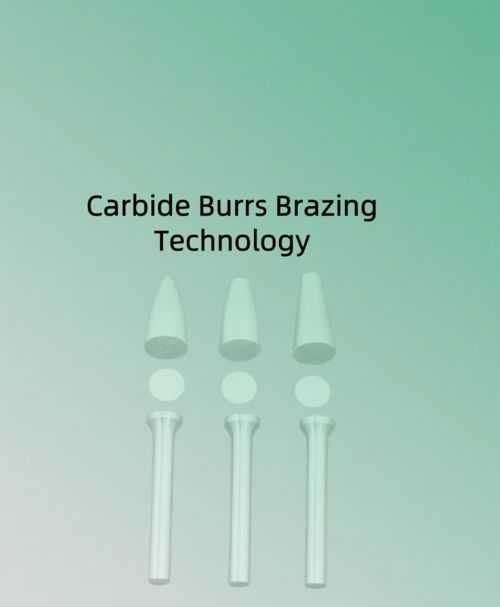
Selección de materiales de soldadura fuerte: Las fresas de carburo utilizan un material de soldadura fuerte de plata sándwich, que tiene plata en ambos extremos y una capa central de aleación de cobre en el medio. La temperatura de soldadura fuerte para este material es de alrededor de 800 °C, que es mucho menor en comparación con la temperatura de soldadura fuerte de 1100 °C requerida para los materiales de soldadura fuerte de cobre. Esto limita significativamente el daño a las propiedades del carburo, reduce el estrés de soldadura fuerte, previene microfisuras en el carburo y proporciona una mejor resistencia de soldadura fuerte.
Selección de métodos de soldadura fuerte: Actualmente existen dos métodos principales de soldadura fuerte en el mercado: soldadura fuerte de plata de fondo plano y soldadura fuerte de cobre con orificio en la cola. La soldadura fuerte de plata de fondo plano tiene una estructura más simple, menor estrés de soldadura fuerte y menor temperatura de soldadura fuerte requerida, lo que preserva mejor el rendimiento de la aleación y el mango de acero. Por otro lado, la soldadura fuerte de cobre con orificio en la cola puede ahorrar algo de material de carburo y es más barata, pero la temperatura de soldadura fuerte más alta puede causar daños a las propiedades del carburo.
Equipo y proceso de soldadura fuerte: El uso de máquinas de soldadura fuerte automáticas es una parte crucial del proceso. En el proceso de soldadura fuerte automático, la punta de carburo y el mango de acero pueden alinearse automáticamente para la soldadura fuerte sin intervención manual, lo que garantiza en gran medida la estabilidad de la calidad de la soldadura fuerte y una excelente coaxialidad entre el mango de acero y la punta de carburo después de la soldadura fuerte.
¿Por qué la tecnología de soldadura fuerte de plata de fondo plano es fundamental para las fresas de carburo?
La falla más común en las fresas rotativas es la "rotura de cabeza" en el punto de soldadura fuerte. En BABOS, eliminamos este riesgo utilizando la avanzada Tecnología de soldadura fuerte de plata de fondo plano.
A diferencia de los métodos de soldadura fuerte estándar, nuestro proceso implica:
Máximo contacto superficial: El diseño de fondo plano garantiza un contacto del 100% entre la cabeza de carburo y el vástago de acero, creando una unión significativamente más fuerte que las uniones cónicas o irregulares tradicionales.
Plata de primera calidad: Utilizamos relleno de soldadura fuerte de plata de alta calidad, que ofrece una conductividad térmica y resistencia a los golpes superiores, evitando que la herramienta se afloje debido a la expansión térmica durante el rectificado de alta resistencia.
Garantía de cero roturas: Esta técnica de soldadura fuerte de precisión garantiza que nuestras herramientas puedan soportar altas RPM y presiones laterales extremas, brindando a los distribuidores industriales y usuarios finales un rendimiento confiable y "sin riesgos".
Como empresa con más de diez años de experiencia en investigación y desarrollo de materiales de carburo, Chengdu BABOS Cutting Tools tiene un profundo conocimiento del rendimiento de los materiales de carburo. Durante el proceso de soldadura fuerte de las fresas rotativas, utilizamos tecnología de soldadura fuerte de plata de fondo plano totalmente automatizada, que protege en gran medida el rendimiento de la aleación y garantiza una excelente coaxialidad entre el mango de acero y la punta de carburo.
Escrito por: Villa Wang
LinkedIn: https://www.linkedin.com/in/villa-wang-938973339